
PT
Guia de lâmina de carboneto de tungstênio: classes, tipos e como escolher a correta
Notícias da indústria-Pergunte a cinco pessoas o que é lâmina de carboneto de tungstênio é e você provavelmente obterá cinco respostas diferentes. Em uma oficina mecânica, a frase geralmente indica uma pastilha intercambiável fixada em um suporte de torneamento ou fresamento. Em uma planta de conversão de filme, ele descreve uma lâmina de corte fina que corre contra um filme laminado a várias centenas de metros por minuto. No subsolo, pode significar uma inserção de botão pressionada em uma broca de perfuração de rocha, uma picareta em um tambor de corte ou uma inserção de cortador em uma cabeça de corte de máquina de perfuração de túnel. As formas e tamanhos diferem enormemente, mas a família de materiais por trás deles é a mesma: carboneto de tungstênio cimentado, um composto de metalurgia do pó de grãos duros de carboneto de tungstênio mantidos juntos por um aglutinante de cobalto.
Somos a Gaite, um fabricante de metal duro com sede em Changzhou, Jiangsu, e temos prensado, sinterizado e retificado metal duro desde 1990. Ao longo dessas décadas, as perguntas que os clientes nos trazem praticamente não mudaram. Qual série? Qual geometria? E como podemos fazer com que a vantagem dure mais do que da última vez? Este artigo expõe o que aprendemos no chão de fábrica e onde realmente se situam as decisões práticas.
O que torna o carboneto de tungstênio diferente do aço
Uma lâmina de metal duro mantém sua forma porque o material resiste à abrasão e à deformação. A dureza normalmente fica entre 1.400 e 1.700 HV, contra cerca de 600 a 900 HV para aço para ferramentas endurecido. Mais importante ainda, essa dureza sobrevive ao calor. De 800 a 1.000 graus Celsius, uma aresta de metal duro ainda está cortando, enquanto uma aresta de aço rápido já amoleceu e perdeu sua geometria. O metal duro também apresenta alta resistência à compressão e rigidez, com módulo de Young na região de 550 a 650 GPa, que é exatamente o que uma aresta de corte precisa quando não deve flexionar para longe da peça sob carga.
Dureza e dureza quente
A dureza é governada por duas coisas: a quantidade de cobalto que fica entre os grãos de metal duro e quão finos são esses grãos. Uma classe submícron com 6% de cobalto pode atingir o topo da faixa de dureza e manter uma aresta afiada, razão pela qual é adequada para operações de acabamento e lâminas de corte fino. Um tipo de cobalto de 10 a 12 por cento com grãos grossos é mais macio no papel, mas muito mais resistente a rachaduras sob impacto, que é o que uma pastilha de perfuração de rocha ou uma broca de fresagem realmente precisam. Nenhuma das notas é melhor em termos absolutos; eles respondem a perguntas diferentes.
A compensação da resistência
Nada vem de graça. O carboneto não dobra antes de quebrar, ele lasca. A resistência à ruptura transversal geralmente fica entre 2.000 e 3.500 MPa, e o número se move na direção oposta à dureza quando você altera o teor de cobalto ou o tamanho do grão. A ciclagem térmica é a segunda pressão. Cortes interrompidos, fresamento e corte úmido geram rápidos ciclos de aquecimento e resfriamento na aresta, e o metal duro responde a isso desenvolvendo rachaduras térmicas muito antes de se desgastar. Compreender qual desses mecanismos está limitando a vida útil da ferramenta é o primeiro passo para especificar uma lâmina adequadamente.
As principais famílias de lâminas e onde trabalham
A palavra "lâmina" abrange uma ampla variedade de peças, e o metal duro adequado para uma lâmina de corte raramente é o metal duro que sobrevive à face de um túnel. A tabela abaixo mapeia as famílias comuns às condições que encontram no serviço. Para uma explicação mais longa e específica do produto, nosso guia para Tipos e usos de lâminas de corte de carboneto de tungstênio entra em mais detalhes sobre geometria e preparação de arestas.
| Família lâmina | Condição típica de trabalho | Características do metal duro que importam |
|---|---|---|
| Lâmina de corte ou inserto indexável | Torneamento, fresamento, canal e corte de peças de aço, ferro fundido ou não ferrosas | 6 a 12 por cento de cobalto, grão fino a médio, revestimento e afiação de arestas adequados à operação |
| Cortador fino e lâmina de corte | Corte contínuo de filme, folha, papel e material de conversão laminado | Grão submícron, alta dureza, retilineidade na faixa micrométrica, rebarbas mínimas |
| Inserção de máquina de perfuração de túnel | Contato de rolamento e raspagem com rocha em uma cabeça de corte sob alto impulso | Grão médio a grosso com alto teor de cobalto, resistência à fadiga térmica e lascamento |
| Ferramenta e escolha para fresamento de estradas | Fresagem de asfalto ou pavimento de concreto com cargas de choque repetidas | Grão grosso, 8 a 12 por cento de cobalto, boa resistência ao desgaste a quente e retenção de corpo |
| Botão e inserção de perfuração de rocha | Martelo de perfuração ou perfuração rotativa em formações abrasivas duras | Grão grosso com alta resistência ao impacto e resistência ao arrancamento de grãos |
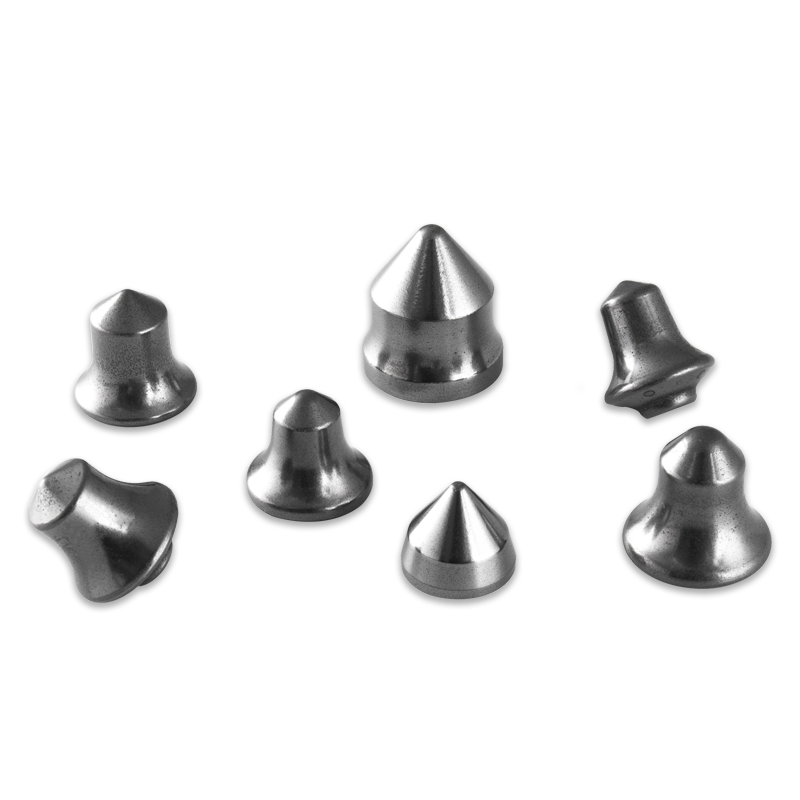
| Escolha de haste redonda | Corte de carvão e rocha macia em tambores de corte ou roadheader | Dureza e tenacidade equilibradas, junta soldada confiável à haste de aço |
| Inserção de matriz de estampagem | Corte, conformação, trefilação e cabeçote a frio de chapas metálicas em alto volume | Alta resistência à compressão, grão médio a grosso, resistência a lascas e escoriações |
Um padrão percorre a tabela. À medida que a severidade do impacto aumenta, o teor de cobalto aumenta e a estrutura do grão torna-se mais grosseira; à medida que o acabamento superficial e a precisão dimensional se tornam a prioridade, o material se move na direção oposta. Escolher a direção errada é o motivo mais comum para uma lâmina falhar precocemente.
Como ler uma classe de metal duro antes de fazer o pedido
As designações de classe diferem de fornecedor para fornecedor, o que torna difícil comparar diretamente os números de catálogo. Quatro variáveis explicam a maior parte da diferença de desempenho, e todas as quatro devem estar na mesa antes que uma decisão de compra seja tomada.
- Conteúdo de cobalto. A fase do aglutinante. Seis por cento de cobalto proporcionam máxima resistência ao desgaste; dez a doze por cento trocam parte dessa resistência ao desgaste por resistência ao impacto e resistência a rachaduras.
- Tamanho do grão. Graus submicrométricos abaixo de 0,8 micrômetros proporcionam a maior dureza e a aresta mais nítida. Graus grossos de 3 a 6 micrômetros absorvem choques e resistem ao lascamento em trabalhos em rochas e pavimentos.
- Revestimento. Os revestimentos CVD e PVD reduzem o atrito e limitam a transferência de calor para a pastilha durante a usinagem de aço e ferro fundido. Classes polidas não revestidas costumam ser a melhor resposta para alumínio, plásticos e materiais à base de madeira.
- Preparação de borda. Uma borda afiada combina com acabamento e peças macias. Uma aresta afiada ou em T resiste ao micro-lascamento em desbaste e corte interrompido, onde uma aresta afiada simplesmente se romperia.
Adicione o método de união a essa lista. O fato de uma lâmina ser soldada, ajustada por contração ou fixada mecanicamente altera as tensões que ela vê na interface, e a prática de brasagem merece tanta atenção quanto a própria classe.
Onde as lâminas falham primeiro
Quando uma lâmina volta desgastada, a questão útil não é quanto tempo ela durou, mas como morreu. A maioria das falhas que somos solicitados a analisar enquadra-se num pequeno número de categorias.
- Lascas de borda. Geralmente é um sinal de tenacidade insuficiente, avanço excessivo ou porta-ferramenta com desvio excessivo.
- Desgaste de flanco. O mecanismo de desgaste normal e gradual. Se acelerar repentinamente, a velocidade de corte ou a dureza da peça saiu da zona de conforto da classe.
- Desgaste de cratera. Interação química entre o cavaco e a face de saída em alta temperatura, mais comum na usinagem de aço em alta velocidade.
- Rachadura térmica. Trincas causadas por corte interrompido com aplicação de refrigerante ou por condições de corte instáveis.
- Falha na brasagem. Rachaduras originadas na junta, geralmente devido a aquecimento desigual, excesso de metal de adição ou tensão de retificação após a união.
- Lixiviação de ligantes. Remoção de cobalto por refrigerantes agressivos ou meios corrosivos, o que deixa uma camada superficial fraca e porosa.
Cada causa aponta para uma correção diferente: uma classe mais tenaz, uma preparação de aresta modificada, uma variante com cobertura ou simplesmente uma alteração nos parâmetros de usinagem. Substituir a lâmina sem diagnosticar o mecanismo geralmente produz a mesma falha novamente.
Do pó ao acabamento final
Em nossa fábrica em Changzhou, uma lâmina começa como pó de carboneto de tungstênio misturado com cobalto e prensado em prensas TPA em um formato próximo à forma final. A sinterização a baixa pressão densifica a peça, e a habilidade reside em manter a dureza e a porosidade dentro de limites rígidos em todo o lote. Seguem-se a retificação e preparação de arestas, utilizando equipamentos importados da Alemanha e retificadoras de cinco eixos da Australásia, juntamente com um pré-ajustador digital de ferramentas da Suécia e pessoal técnico experiente que sabe como usá-lo. O completo processo de fabricação de lâminas de corte de carboneto de tungstênio é descrito em detalhes em outras partes deste site.
O controle de qualidade passa pela mesma cadeia. Trabalhamos de acordo com os sistemas ISO 9001 e ISO 14001, e nossas brocas, alargadores e ferramentas de acabamento de alta precisão são produzidos de acordo com um sistema de produção padrão alemão para que possam substituir ferramentas importadas sem requalificar um processo. Para os clientes da produção de motores e máquinas em geral, essa substituição é muitas vezes o objetivo de todo o exercício: a mesma qualidade do furo e a mesma consistência do lote, a um custo menor por peça.
Notas de aplicação do chão de fábrica
Corte de metal
Para torneamento e fresamento, a conversa geralmente começa com o material da peça e a rigidez da máquina, e não com a lâmina em si. Uma máquina rígida com uma configuração estável recompensará uma lâmina mais dura e afiada; uma máquina mais leve irá puni-lo. A correspondência da classe com a máquina, e não apenas com a peça de trabalho, é onde reside a maior parte do ganho.
 Lâmina de corte de carboneto de tungstênio As ferramentas de corte de metal duro obtêm a precisão dimensional e a qualidade da superfície necessárias, removendo o excesso de materiais das peças usinadas. Ver Produto →
Perfuração de rochas e túneis
Nos trabalhos de perfuração e abertura de túneis, o inimigo é o choque. Classes de granulação grossa e alto teor de cobalto com assento de pastilha bem suportado sobrevivem à carga de impacto que destrói materiais mais duros. A atenção à brasagem, à saliência da pastilha e ao ajuste do furo é tão importante quanto a especificação da classe.
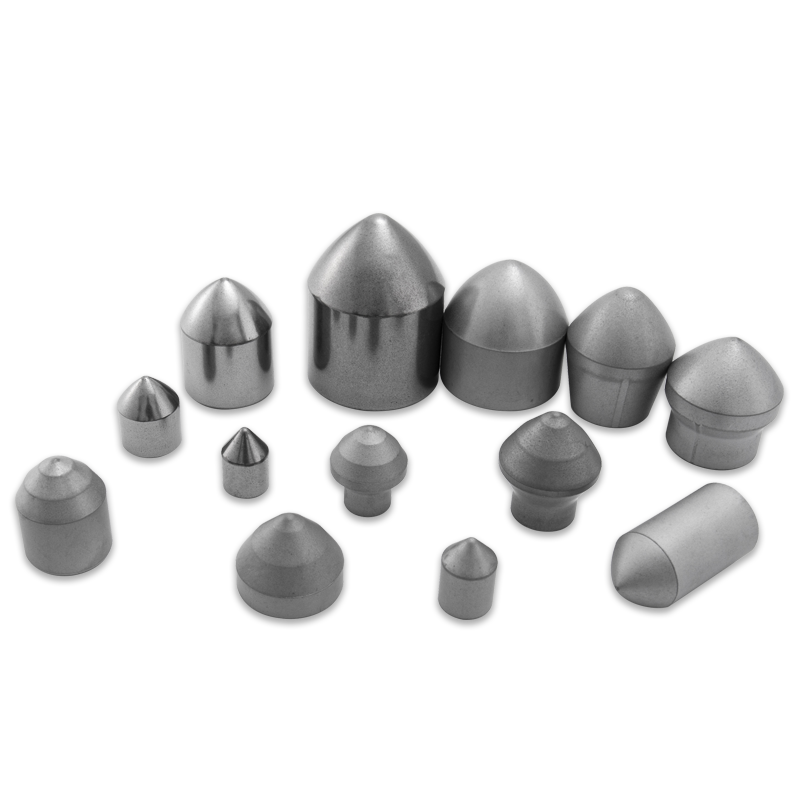
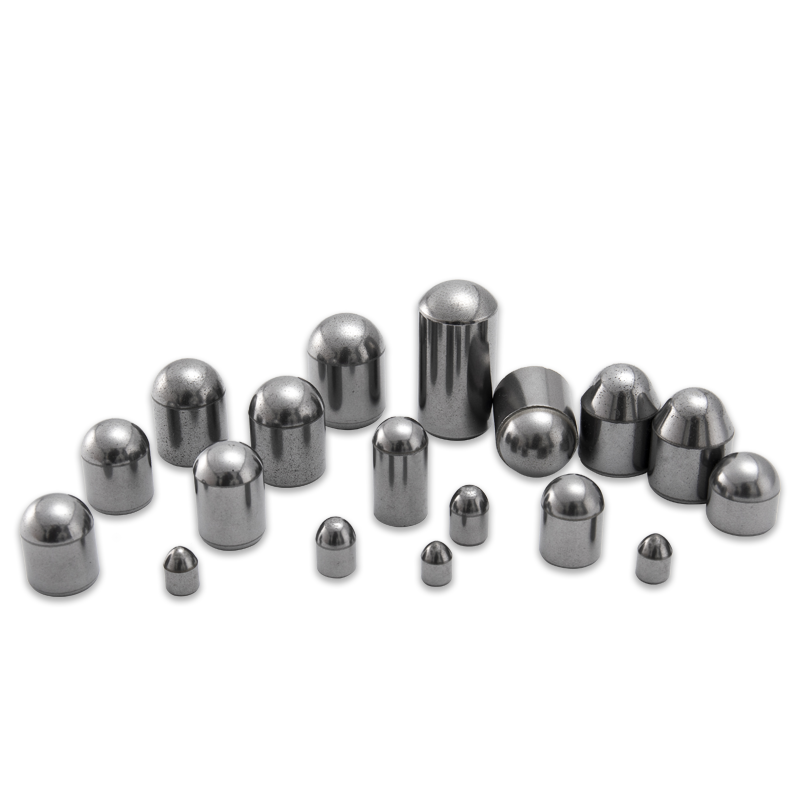
Ferramentas de perfuração de rocha de carboneto de tungstênio Como uma ferramenta de perfuração de mineração tradicional, as ferramentas de perfuração de rocha de carboneto de tungstênio estão sujeitas a efeitos complexos, como impacto e desgaste, e as condições de trabalho são duras... Ver Produto → Estampagem e conformação
Nas matrizes, a lâmina é solicitada a manter uma dimensão ao longo de centenas de milhares de golpes enquanto absorve cargas laterais. A alta resistência à compressão e a resistência ao lascamento são mais importantes do que o pico de dureza, e uma pastilha com suporte adequado durará mais do que uma pastilha mais dura, mas sem suporte, por uma ampla margem.
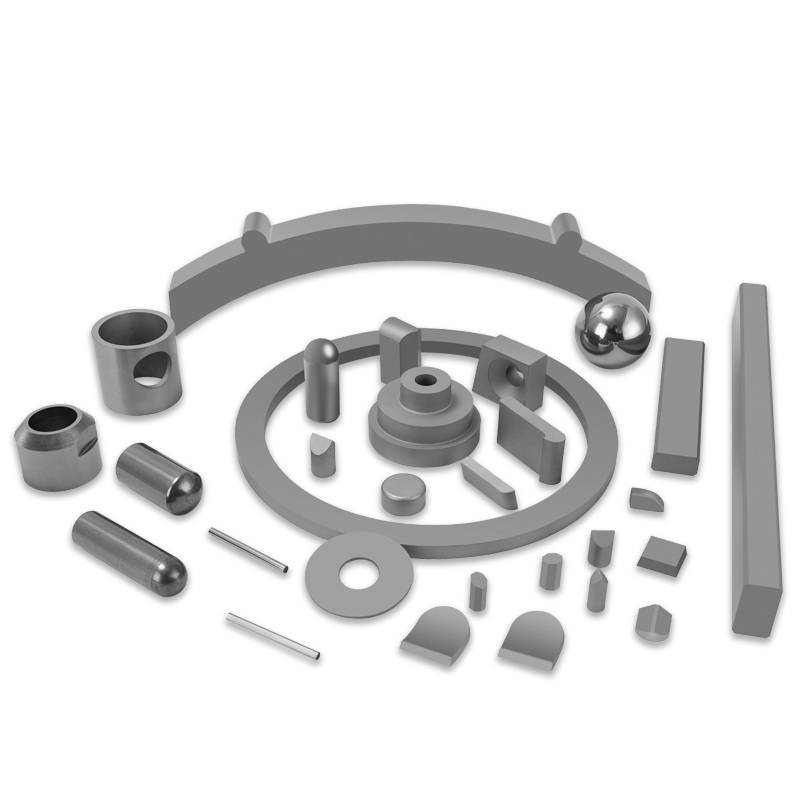
Matriz de estampagem de carboneto de tungstênio No processo de fabricação, a matriz precisa suportar grande atrito e desgaste. Em comparação com outros materiais, nossas matrizes de carboneto de tungstênio têm vida útil mais longa, melhor... Ver Produto → Nossa própria linha abrange lâminas de corte, insertos para perfuradoras de túneis, ferramentas para fresamento rodoviário, ferramentas para perfuração de rochas, picaretas de haste redonda para mineração de carvão e matrizes de estampagem, e projetamos ferramentas personalizadas onde uma peça padrão não se adapta à aplicação.
Uma lista de verificação prática antes de especificar uma lâmina
- Que material está sendo cortado e com que dureza ou abrasividade?
- O corte é contínuo ou interrompido e quão severa é a carga de choque?
- Como a lâmina é fixada: fixada, soldada, ajustada ou pressionada em um assento?
- Em que condições a máquina está, incluindo desvio do fuso, rigidez e fornecimento de refrigerante?
- Qual modo de falha encerrou a vida útil da lâmina anterior?
- A lâmina pode ser retificada e quantas reafiações são realistas antes da substituição?
Responda essas seis perguntas honestamente e a classe, a geometria e a preparação da aresta geralmente serão selecionadas por conta própria. Caso contrário, preferiríamos gastar vinte minutos discutindo a aplicação do que enviar uma peça que falha três semanas depois e custa ao cliente um turno de produção.
Uma lâmina de carboneto de tungstênio é um componente pequeno com um efeito descomunal no custo por peça, seja para cortar filme em alta velocidade ou manter uma perfuradora de túneis em linha. O material recompensa o cuidado: a classe certa para a carga, uma geometria adequada à operação e um método de união que não desfaz o trabalho do forno de sinterização. Esse tem sido nosso foco desde 1990, e é por isso que continuamos perguntando aos clientes como a lâmina falhou, e não apenas com que rapidez eles desejam a próxima remessa.
Nossos produtos //
Produtos Relacionados
Se você está interessado em nossos produtos, consulte-nos
